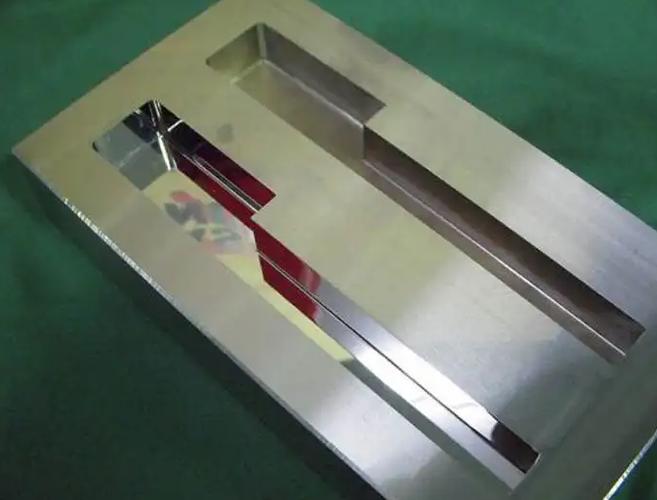
在金属加工领域,将金属材料通过CNC加工出镜面效果,并非依赖单一工序,而是一套从粗到精、多阶段协同的完整工艺体系。镜面效果的本质是极低的表面粗糙度(Ra通常需达到0.05μm以下,部分场合甚至要求Ra≤0.02μm),因此必须依次跨越粗加工、半精加工、精加工、超精加工与抛光等环节,并在设备、刀具、切削参数、冷却润滑与检测各维度进行系统控制。
一、加工前的准备:材料与设备
金属材料的选择直接影响镜面可达性。铝合金(如6061、7075)切削性能好、易抛光,是最常用的镜面加工材料;铜合金、不锈钢(尤其是奥氏体不锈钢)也可实现,但难度更大,需更细的刀具和更谨慎的切削参数;硬质合金或淬硬钢则往往需要磨削或镜面放电后再抛光。
设备方面,镜面CNC加工通常要求高刚性、高精度机床:主轴径向跳动≤0.002mm、轴向窜动≤0.001mm,最好配备热补偿系统与高分辨率光栅尺。若使用加工中心,建议选择转速≥20,000rpm的电主轴;若条件允许,专用镜面铣床或超精密车床(如单点金刚石车削设备)能获得更优效果。还需配备激光干涉仪或白光干涉仪用于面形与粗糙度检测。
二、粗加工与半精加工:为镜面打下基础
镜面效果无法在粗加工阶段直接获得,但粗加工留下的残余应力、刀痕深度和变质层会严重影响后续工序。粗加工应遵循“大切削深度、适中进给、充分冷却”原则,尽量去除大部分余量,同时避免产生过深的塑性变形层。半精加工则通过较小切深和较高转速,将表面粗糙度控制在Ra 1.6~3.2μm,并保证尺寸精度与余量均匀性。常见路径为:粗铣→半精铣→精铣,每次余量递减,去应力退火(针对易变形材料)可在粗加工后插入。
三、精加工与超精加工:镜面成形的核心
这是实现镜面最关键的一步。刀具的选择尤为关键:必须使用金刚石涂层刀具、CBN刀具或单晶金刚石刀具,刀尖圆弧半径需根据表面粗糙度公式Ra≈f²/(32r)估算(f为每齿进给,r为刀尖圆弧半径),为达到Ra0.05μm,若r=1mm,则每齿进给需小于0.02mm。刀具刃口应经过钝化处理以消除微观缺口,跳动需控制在0.005mm以内。
切削参数以“高转速、小切深、小进给”为原则。以铝合金为例,主轴转速常取15,000~24,000rpm,切削深度0.02~0.1mm,每齿进给0.005~0.02mm,切削速度300~500m/min。冷却润滑必须充分:推荐使用油雾润滑或高压内冷,避免切屑划伤表面;切削液应清洁过滤,防止杂质颗粒成为磨粒。对于复杂曲面,可采用高速铣削(HSM)配合五轴联动,以保证切削力稳定。
值得注意的是,单点金刚石车削(SPDT)常用于平面、球面或非球面金属镜面,可实现纳米级表面,但设备成本高。对多数企业而言,高速铣削+后续抛光是更具普适性的路线。
四、抛光与表面光整:消除微观刀痕
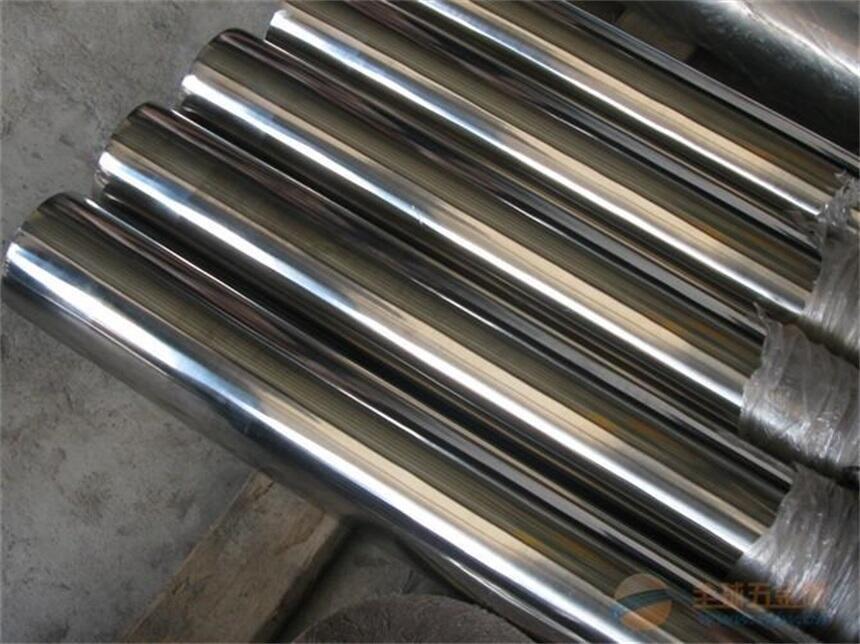
经过精加工金属表面通常仍会残留微小的进给刀纹,需通过抛光进一步降低粗糙度。机械抛光可用羊毛轮、海绵轮配金刚石研磨膏(粒度从3μm递进至0.5μm),以软质工具轻压、高转速短时操作,避免过度切削破坏面形。对于平面或规则曲面,也可采用研磨平台或磁流变抛光。若材料允许,电解抛光或化学机械抛光(CMP)能获得更均匀的镜面效果,前者适合不锈钢、镍基合金,后者在铜、铝上应用较广。需小心控制抛光时间与压力,否则易产生“桔皮”或局部过腐蚀。
五、检测与常见问题处理
镜面加工后应使用白光干涉仪、原子力显微镜(AFM)或激光共聚焦显微镜评定Ra、Rz及面形精度,并用光泽度计评价视觉反射效果。实际生产中常遇到的问题包括:刀痕明显(常因进给过大或刀具磨损)、表面发雾(冷却不充分产生氧化,或抛光不够)、局部焼伤(转速过高而冷却不足)。针对性方案是分段试切、准确控制刀具磨损极限、提高冷却液清洁度并优化抛光参数。同时要注意材料内部残余应力引起的变形,必要时在精加工前进行二次时效处理。
通过CNC加工金属镜面是一项“设计——粗加工——半精加工——精加工——超精加工——抛光——检测”闭环贯穿的系统工程。任何一个环节的细节失控,都会使前功尽弃。关键是理解:精加工机床的刚性、极小的切削负荷、严格控制的刀具平整度与冷却条件,再加上可控的抛光工序,是实现镜面的一致保证。实践中的最佳法则,是少追求“一步镜面”,以步步为营的多工序测量与反馈收敛,方能稳定复制出优质的金属镜面加工效果。